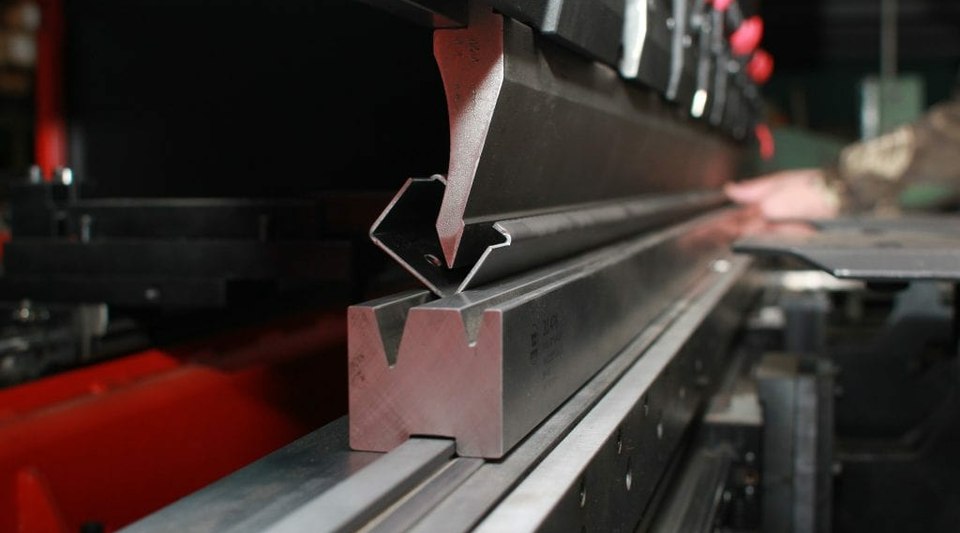
Гибка листового металла позволяет получить корпуса, кронштейны, кожухи, короба, панели и другие детали заданной формы без лишних сварных соединений. Правильно спроектированная и выполненная гибка повышает жёсткость изделия, сохраняет геометрию и сокращает количество операций при изготовлении.
Северный технопарк выполняет гибку листового металла по чертежам заказчика в Череповце. Производственные возможности позволяют гнуть детали длиной до 4000 мм и толщиной до 30 мм. Точные параметры зависят от марки металла, длины гиба, требуемого радиуса и конструкции детали.
Что такое гибка листового металла
Гибка листового металла — это изменение формы заготовки под давлением без разрезания и сварки. Лист устанавливают на листогибочный пресс, после чего пуансон прижимает металл к матрице и формирует требуемый угол.
Так из плоской заготовки получают объёмную деталь: уголок, П-образный профиль, короб, кожух, элемент корпуса, кронштейн или деталь сложной формы с несколькими гибами.
Обычно маршрут изготовления выглядит так:
- Подготовка чертежа или 3D-модели.
- Лазерная резка листовой заготовки.
- Гибка на листогибочном прессе.
- Сварка и сборка — если конструкция состоит из нескольких деталей.
- Зачистка, грунтовка или порошковая окраска.
- Контроль и отгрузка готового изделия.
Гибка позволяет заменить часть сварных соединений цельногнутыми элементами. Это уменьшает количество швов, ускоряет сборку и помогает получить более аккуратный внешний вид изделия.
Какие изделия изготавливают гибкой
Листогибочный пресс используют для производства деталей, где нужны повторяемые углы, точная геометрия и жёсткая форма.
Метод подходит для изготовления:
- Корпусов промышленного оборудования.
- Электротехнических шкафов и щитов.
- Защитных кожухов и экранов.
- Кронштейнов, креплений и монтажных пластин.
- Коробов, лотков и панелей.
- Металлических дверей и элементов ограждений.
- Деталей вентиляции и воздуховодов.
- Стеллажных и складских конструкций.
- Элементов металлической мебели.
- Деталей для машиностроения и спецтехники.
- Архитектурных и рекламных конструкций.
- Нестандартных металлоизделий по чертежам заказчика.
Особенно выгодна гибка при изготовлении серийных деталей. После согласования чертежа и технологии можно выпускать партию с одинаковыми параметрами и стабильным качеством.
Преимущества гибки металла на листогибочном прессе
Меньше сварки — выше жёсткость
Цельногнутая деталь часто прочнее и аккуратнее конструкции, собранной из нескольких элементов. Там, где вместо двух или трёх сварных частей можно согнуть одну заготовку, сокращается количество швов и потенциальных зон деформации.
Это важно для корпусов, коробов, кронштейнов, рамных элементов и изделий, которые должны сохранять форму под нагрузкой.
Точная повторяемость деталей
Гибка на оборудовании с заданными параметрами позволяет производить одинаковые детали для серийных заказов. Это упрощает сборку, снижает количество ручной подгонки и помогает соблюдать допуски в партиях.
Точность зависит от материала, толщины листа, длины гиба, количества переходов, радиуса, инструмента и требований чертежа.
Сокращение сроков изготовления
Гибка выполняется быстрее, чем изготовление сложной формы из отдельных заготовок с последующей сваркой. Если деталь заранее правильно спроектирована, её можно вырезать на лазерном станке и передать на листогибочный пресс без промежуточной ручной доработки.
Аккуратный внешний вид
На гнутой детали нет сварного шва по линии сгиба. Это особенно важно для изделий с видимыми поверхностями: корпусов, панелей, металлической мебели, торгового оборудования и конструкций под порошковую окраску.
Рациональный расход материала
При правильной развёртке листа гибка помогает уменьшить отходы и количество отдельных заготовок. Деталь проектируется с учётом припусков, радиусов и последовательности операций ещё до запуска в работу.
Какие материалы можно гнуть
Гибка листового металла применяется для разных марок металла. Возможность обработки конкретной заготовки определяется не только толщиной, но и пластичностью материала, состоянием поверхности, направлением проката и требуемым радиусом.
Чаще всего гнут:
- Углеродистую и конструкционную сталь.
- Нержавеющую сталь.
- Оцинкованную сталь.
- Алюминий и алюминиевые сплавы.
- Латунь и медь.
- Другие листовые материалы по согласованию с технологом.
Для каждого материала подбирают подходящий инструмент, радиус гиба и усилие пресса. Например, нержавеющая сталь и некоторые алюминиевые сплавы могут сильнее пружинить после разгрузки, поэтому в технологию закладывают корректировку угла.
Почему важен радиус гиба
Радиус гиба — это скругление на внутренней стороне детали в зоне изгиба. Он определяет, насколько сильно растягивается наружный слой металла и сжимается внутренний.
Слишком малый радиус может привести к трещинам, надрывам, повреждению цинкового покрытия или изменению свойств металла в зоне сгиба. Слишком большой радиус иногда не позволяет получить требуемую конструкцию или нарушает посадочные размеры.
Как ориентир, для мягкой конструкционной стали в листах небольшой толщины внутренний радиус часто выбирают не меньше толщины металла. Для нержавеющей стали, твёрдых марок и материалов с низкой пластичностью радиус обычно увеличивают. Окончательное решение принимают по чертежу, материалу и возможностям оснастки.
Что учитывать при проектировании гнутой детали
Чтобы деталь получилась без трещин, коробления и ошибок по размерам, важно учитывать технологичность ещё на этапе чертежа.
Толщина и марка металла
Чем толще и твёрже лист, тем больше усилие потребуется для гибки и тем выше требования к радиусу. Нельзя автоматически переносить параметры гиба со стали на нержавейку или алюминий: материалы по-разному реагируют на нагрузку.
Направление проката
В листовом металле направление проката влияет на риск образования трещин при малом радиусе. Если конструкция позволяет, гиб лучше располагать с учётом направления волокон материала. При сомнениях технолог предложит безопасное решение.
Отверстия и вырезы рядом с гибом
Отверстия, пазы и вырезы нельзя располагать слишком близко к линии гиба. Во время формовки металл в этой зоне растягивается и сжимается, поэтому контур отверстия может деформироваться.
Оптимальное расстояние зависит от толщины листа, радиуса, формы выреза и типа гибки. Чтобы избежать доработки, расположение отверстий лучше согласовать до запуска лазерной резки.
Пружинение металла
После снятия нагрузки металл частично стремится вернуться к исходной форме. Это явление называют пружинением. Оно выражено сильнее у нержавеющей стали, алюминия и некоторых прочных сталей.
Технолог учитывает пружинение, выбирая угол загиба, матрицу, пуансон и последовательность операций.
Развёртка детали
Развёртка — это плоская заготовка до гибки. Её размеры нельзя получить простым сложением сторон готовой детали: при изгибе металл по-разному деформируется по толщине.
В расчёте учитывают толщину листа, угол, внутренний радиус, нейтральный слой и коэффициент гиба. Для сложных изделий лучше передавать 3D-модель или чертёж готовой детали, а технологическую развёртку согласовывать с производством.
Частые ошибки при заказе гибки металла
Указан угол, но нет радиуса
В чертеже важно обозначить не только угол сгиба, но и внутренний радиус. Если радиус критичен для сборки, его необходимо согласовать с технологом до производства.
Не учтены отверстия у линии гиба
Отверстие или паз, расположенные слишком близко к гибу, могут изменить форму. В результате деталь придётся дорабатывать или переделывать.
Нет информации о материале
Фраза «лист 2 мм» недостаточна для точного расчёта. Разные марки металла одинаковой толщины имеют разную пластичность, прочность и пружинение.
Не указаны допуски
Если размеры критичны для сборки, это нужно отметить в чертеже. Тогда технолог оценит реальную достижимость допусков и выберет подходящую последовательность операций.
Развёртка рассчитана без учёта инструмента
При воздушной гибке внутренний радиус зависит в том числе от раскрытия V-образной матрицы. Поэтому развёртка, рассчитанная по универсальной формуле, может не совпасть с фактическим результатом на конкретном прессе.
Гибка металла в Северном технопарке
Северный технопарк выполняет гибку листового металла в Череповце как отдельную услугу или в составе полного производственного цикла.
На предприятии используется листогибочное оборудование для изготовления деталей по чертежам заказчика. Максимальная длина рабочего стола составляет до 4000 мм, максимальная толщина металла — до 30 мм. Возможность гибки детали с конкретными параметрами определяется после оценки её длины, толщины, марки металла, требуемого угла, радиуса и сложности формы.
Производственный цикл может включать:
- Подготовку чертежей и 3D-моделей.
- Лазерную резку листового металла.
- Газовую резку толстого металла.
- Гибку на листогибочном прессе.
- Вальцовку листового металла и труб.
- Изготовление металлоконструкций, сварку и сборку.
- Токарную и фрезерную обработку на станках с ЧПУ.
- Механическую зачистку поверхности.
- Порошковую окраску.
- Упаковку готовых изделий.
Такой подход позволяет заказать не отдельную операцию, а готовую деталь, сборочную единицу или партию металлоизделий.
Как заказать гибку листового металла
Для расчёта стоимости и сроков отправьте чертёж, 3D-модель, развёртку или эскиз детали. Если есть образец, приложите фотографии с размерами и укажите назначение изделия.
Для подготовки расчёта понадобятся:
- Чертёж в PDF, DWG, DXF или 3D-модель.
- Материал и марка металла.
- Толщина листа.
- Размеры готовой детали.
- Количество и углы гибов.
- Внутренние радиусы, если они критичны.
- Количество деталей в партии.
- Допуски на размеры.
- Необходимость лазерной резки, сварки, окраски и сборки.
- Требуемый срок изготовления.
Специалисты Северного технопарка проверят технологичность детали, при необходимости предложат корректировки и подготовят расчёт.
Рассчитать заказ на лазерную резку и металлообработку или свяжитесь с производством:
Телефон: 8 921 723-10-64
Почта: lazer@technopark35.ru
Адрес: г. Череповец, проспект Победы, 1
Какую максимальную толщину металла можно согнуть?
Максимальная толщина гибки на производстве Северного технопарка — до 30 мм. Возможность обработки конкретной детали зависит от марки металла, длины линии гиба, необходимого радиуса и конструкции изделия.
Какая максимальная длина гиба?
Максимальная длина рабочего стола для гибки листового металла составляет до 4000 мм. Точные возможности по конкретной детали уточняются при расчёте.
Можно ли согнуть деталь без чертежа?
Да. Для первичной оценки можно прислать эскиз, фото образца с размерами или описание изделия. Для запуска в производство потребуется согласовать техническую документацию.
Можно ли заказать лазерную резку и гибку в одном месте?
Да. Северный технопарк выполняет лазерную резку металла, гибку, сварку, мехобработку, подготовку поверхности и окраску в рамках одного производственного цикла.
Почему после гибки размер может отличаться от расчётного?
На итоговую геометрию влияют толщина и марка металла, фактический внутренний радиус, инструмент, направление проката и пружинение. Чтобы избежать отклонений, важно согласовать материал, чертёж и критичные размеры до запуска заказа.